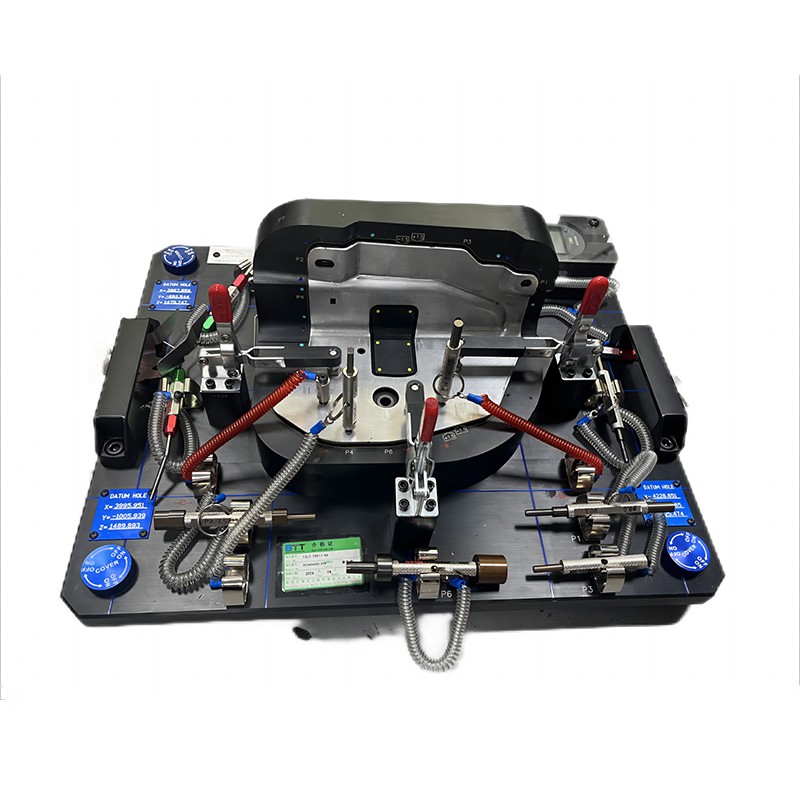
A prototípus matricák tapasztalt beszállítójaként első kézből tapasztaltam a hőkezelés átalakító erejét ezen alapvető eszközök teljesítményének és élettartamának növelésében. A hőkezelés kritikus folyamat, amely jelentősen javíthatja a prototípus szerszámok mechanikai tulajdonságait, így ellenállóbbá válik a kopással, deformációval és meghibásodással szemben. Ebben a blogbejegyzésben feltárom a különböző hőkezelési módszereket, amelyeket általánosan használnak a prototípus matricákhoz, és rávilágítok azok előnyeire és alkalmazási területeire.
Lágyítás
Az izzítás egy hőkezelési folyamat, amely magában foglalja a prototípus szerszám felmelegítését egy meghatározott hőmérsékletre, majd lassan lehűtik. Ez az eljárás segít enyhíteni a belső feszültségeket, csökkenti a keménységet és javítja a szerszám megmunkálhatóságát. Többféle lágyítás létezik, beleértve a teljes lágyítást, a szferoidizáló lágyítást és a feszültségcsökkentő lágyítást.
A teljes izzítást általában a magas széntartalmú acélból készült prototípus szerszámoknál alkalmazzák. A szerszámot a kritikus tartomány feletti hőmérsékletre melegítik, és elegendő ideig ott tartják, hogy egyenletes ausztenit szerkezet alakuljon ki. Ezután lassan szobahőmérsékletre hűtik, ami egy puha és képlékeny anyagot eredményez, jobb megmunkálhatósággal.
A szferoidizáló izzítást a magas széntartalmú acélok alakíthatóságának és megmunkálhatóságának javítására használják. A szerszámot közvetlenül a kritikus tartomány alatti hőmérsékletre melegítik, és hosszabb ideig ott tartják, lehetővé téve, hogy a karbid részecskék gömb alakúakká alakuljanak. Ez puhább és alakíthatóbb anyagot eredményez, amely könnyebben megmunkálható.
A feszültségmentesítő lágyítást a megmunkálás, hegesztés vagy más gyártási folyamatok által okozott belső feszültségek csökkentésére használják a prototípus szerszámban. A szerszámot a kritikus tartomány alatti hőmérsékletre melegítik, és meghatározott ideig ott tartják, hogy a feszültségek ellazuljanak. Ezután lassan szobahőmérsékletre hűtjük, minimálisra csökkentve a torzulás és a repedés kockázatát.
Normalizálás
A normalizálás az izzításhoz hasonló hőkezelési folyamat, de gyorsabb hűtési sebességgel. A prototípus szerszámot a kritikus tartomány feletti hőmérsékletre melegítik, és rövid ideig ott tartják, hogy lehetővé tegyék az egységes ausztenit szerkezet kialakulását. Ezután levegőn lehűtik, ami finomabb szemcseszerkezetet és jobb mechanikai tulajdonságokat eredményez a lágyításhoz képest.
A normalizálást gyakran alkalmazzák az alacsony és közepes széntartalmú acélból készült prototípus szerszámoknál. Segít javítani a szerszám szilárdságát, keménységét és szívósságát, így alkalmasabbá teszi a nagy kopásállóságot és tartósságot igénylő alkalmazásokhoz.


Kioltás
A kvencselés egy hőkezelési eljárás, amelynek során a prototípus szerszámot a kritikus tartomány feletti hőmérsékletre melegítik, majd gyorsan lehűtik oltóközegben, például olajban, vízben vagy polimer oldatban. Ez a gyors lehűlési sebesség kemény és törékeny martenzit szerkezet kialakulását okozza, ami jelentősen növeli a szerszám keménységét és szilárdságát.
A kioltás azonban belső feszültségeket is bevezet, és torzulást és repedést okozhat a szerszámban. E kockázatok minimalizálása érdekében elengedhetetlen az oltási folyamat gondos ellenőrzése, valamint megfelelő oltóközeg és technikák alkalmazása.
Többféle kioltás létezik, beleértve a közvetlen oltást, a megszakított oltást és a martemperinget. A közvetlen kioltás során a forró szerszámot közvetlenül az oltóközegbe merítik, ami a leggyorsabb hűtési sebességet és a legnagyobb keménységet eredményezi. A megszakított hűtőközegben a szerszámot egy adott hőmérsékletre hűtik le, majd egy kevésbé erős hűtőközegbe helyezik át a hűtési folyamat befejezéséhez. Ez segít csökkenteni a belső feszültségeket, és minimalizálja a torzulás és a repedés kockázatát. A martemperálás során a szerszámot olvadt sófürdőben, közvetlenül a martenzit kezdőhőmérséklete feletti hőmérsékleten kioltják, és ott tartják, amíg a hőmérséklet egyenletes lesz a szerszámban. Ezután levegőn lehűtik, így egyenletesebb és kevésbé igénybe vett martenzit szerkezet jön létre.
Edzés
A temperálás egy hőkezelési eljárás, amely az edzést követi, hogy csökkentse a prototípus szerszám ridegségét és belső feszültségeit, valamint javítsa a szívósságát és rugalmasságát. A kioltott szerszámot a kritikus tartomány alatti hőmérsékletre hevítik, és meghatározott ideig ott tartják, lehetővé téve, hogy a martenzit stabilabb és képlékenyebb szerkezetté alakuljon át, amelyet tempered martenzitnek neveznek.
A temperálási hőmérséklet és idő a prototípus szerszám kívánt tulajdonságaitól függ. A magasabb temperálási hőmérséklet alacsonyabb keménységet és nagyobb szívósságot, míg az alacsonyabb temperálási hőmérséklet nagyobb keménységet és alacsonyabb szívósságot eredményez.
A temperálásnak többféle típusa létezik, beleértve az egyszeres, kettős és háromszoros temperálást. Az egyszeres temperálás a legelterjedtebb módszer, amikor a kioltott szerszámot egyszer, meghatározott hőmérsékleten temperálják. A kettős temperálás magában foglalja a szerszám kétszeri megeresztését különböző hőmérsékleteken, hogy tovább javítsa tulajdonságait. A háromszoros temperálást erősen ötvözött acéloknál alkalmazzák, és a szerszám háromszori megeresztését jelenti különböző hőmérsékleteken a keménység, szívósság és kopásállóság kívánt kombinációjának elérése érdekében.
Case Hardening
A tok keményítése egy hőkezelési eljárás, amelynek során szén vagy nitrogén hozzáadása a prototípus szerszám felületéhez kemény és kopásálló külső réteget hoz létre, miközben megtartja a kemény és képlékeny magot. Ez az eljárás különösen hasznos olyan prototípus szerszámok esetében, amelyek nagy felületi keménységet és kopásállóságot igényelnek, mint plBútor Hardver Bélyegző Die,Progresszív fémlemez szerszámok, ésPunch Riveting Die.
A tokok keményítésének többféle típusa létezik, beleértve a karburálást, a nitridálást és a karbonitridálást. A karburálás magában foglalja a prototípus szerszám felmelegítését szénben gazdag környezetben, például gáz vagy folyékony karburáló közegben, hogy lehetővé tegye a szén diffundálását a szerszám felületére. A szerszámot ezután lehűtik és temperálják, hogy megkeményítsék a karburált réteget. A nitridálás során a prototípus szerszámot nitrogénben gazdag környezetben, például ammóniagázban hevítik, lehetővé téve a nitrogén diffundálását a szerszám felületére. Ezután a szerszámot levegőn lehűtik, ami kemény és kopásálló nitridréteget eredményez. A karbonitridálás a karburálás és a nitridálás kombinációja, ahol a prototípus szerszámot szén- és nitrogénben gazdag környezetben hevítik, hogy kemény és kopásálló réteget hozzunk létre, javított fáradtságállósággal.
A hőkezelési módszer kiválasztása
A megfelelő hőkezelési módszer kiválasztása egy prototípus szerszámhoz több tényezőtől függ, beleértve az anyag típusát, a szerszám kívánt tulajdonságait, a szerszám méretét és alakját, valamint a gyártási folyamatot.
Az alacsony és közepes széntartalmú acélból készült prototípus szerszámok esetében a normalizálás és a temperálás gyakran elegendő a kívánt tulajdonságok eléréséhez. A magas széntartalmú acélok és ötvözött acélok esetében általában hűtésre és temperálásra van szükség a nagy keménység és kopásállóság eléréséhez. A tokok keményítését gyakran használják olyan prototípus szerszámokhoz, amelyek nagy felületi keménységet és kopásállóságot igényelnek, például az autóiparban, a repülőgépiparban és a bútoriparban.
Szintén fontos figyelembe venni az egyes hőkezelési módszerek költség- és időigényét. Egyes hőkezelési eljárások, mint például a kioltás és temperálás, drágábbak és időigényesebbek lehetnek, mint mások, mint például az izzítás és a normalizálás. Ezért elengedhetetlen, hogy a prototípus szerszám kívánt tulajdonságait egyensúlyba hozzuk a gyártási folyamat költség- és időkorlátaival.
Következtetés
A hőkezelés kritikus folyamat a prototípus matricák gyártásában, amely jelentősen javíthatja azok teljesítményét és élettartamát. A megfelelő hőkezelési módszer gondos kiválasztásával és a folyamatparaméterek szabályozásával elérhető a keménység, szívósság, kopásállóság és egyéb mechanikai tulajdonságok kívánt kombinációja.
Prototípus szerszámbeszállítóként megértem a hőkezelés fontosságát termékeink minőségének és teljesítményének biztosításában. Szorosan együttműködünk ügyfeleinkkel, hogy kiválasszuk a legmegfelelőbb hőkezelési módszert az adott alkalmazási területükhöz, és biztosítsuk, hogy a prototípus szerszámok hőkezelése a legmagasabb szabványok szerint történjen.
Ha Ön a kiváló minőségű prototípus szerszámok piacán dolgozik, javasoljuk, hogy vegye fel velünk a kapcsolatot, hogy megbeszéljük igényeit. Szakértői csapatunk örömmel nyújt további tájékoztatást termékeinkről és szolgáltatásainkról, és segít kiválasztani a legjobb hőkezelési módszert a prototípus szerszámokhoz.
Hivatkozások
- ASM Handbook, 4. kötet: Heat Treating, ASM International, 1991.
- Metals Handbook: Heat Treating, 4A kötet, ASM International, 2017.
- Heat Treating: Principles and Processes, harmadik kiadás, George E. Totten és MA Howes, ASM International, 2016.